
Tin Tức
Gỗ đầu vào không đồng đều ảnh hưởng năng suất thế nào?
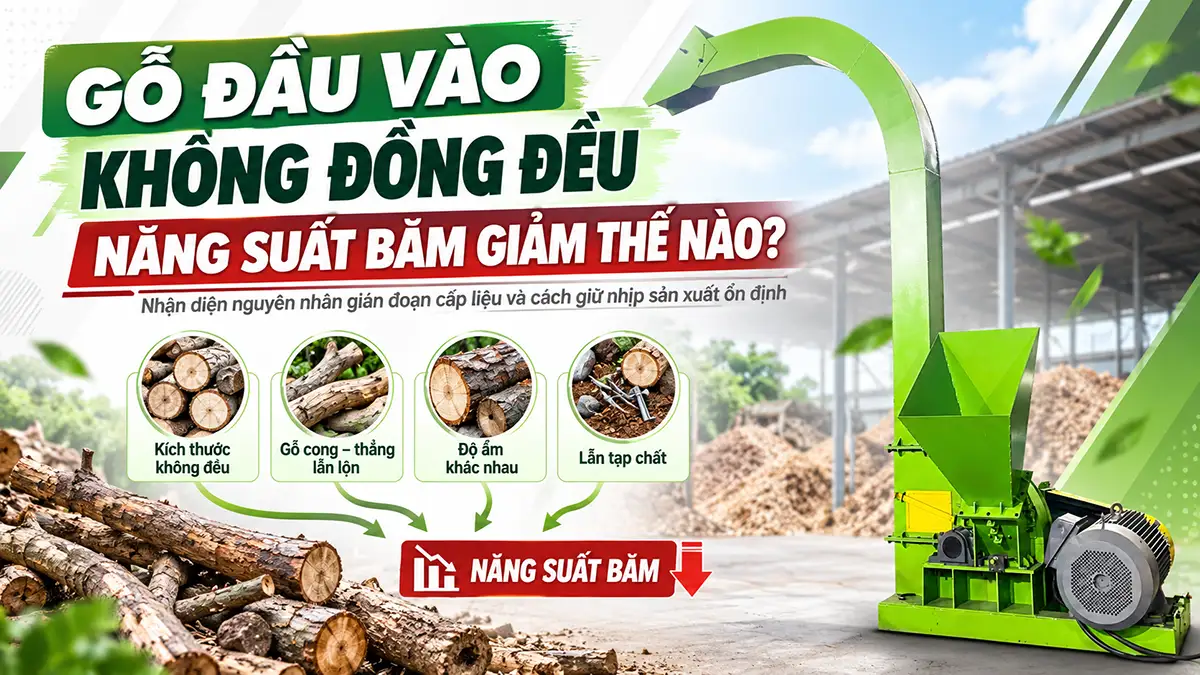
Gỗ đầu vào không đồng đều ảnh hưởng năng suất thế nào? Khi gỗ lớn nhỏ, cong thẳng, khô ướt và mức độ sạch thay đổi liên tục, máy băm khó duy trì nhịp tiếp nhận ổn định. Hệ quả không chỉ là băm chậm hơn: xưởng còn có thể mất thời gian chuẩn bị, dừng xử lý nguyên liệu và phân loại lại dăm. Vì vậy, cần đánh giá lượng dăm đạt yêu cầu trong cả ca, thay vì chỉ nhìn tốc độ gỗ đi qua cửa nạp.
Bài viết tập trung vào nguyên liệu cho xưởng băm dăm gỗ, giúp chủ xưởng nhận diện biến động đầu vào, tổ chức phân lô và kiểm chứng phương án cải thiện trước khi quyết định nâng cấp thiết bị.
MỤC LỤC
Gỗ đầu vào không đồng đều ảnh hưởng năng suất thế nào?
Ảnh hưởng thường xuất hiện qua ba khâu: gỗ vào máy không liên tục, tải cắt thay đổi và tỷ lệ thành phẩm đáp ứng yêu cầu biến động. Máy có thể hoạt động nhanh trong một đoạn ngắn nhưng sản lượng cuối ca vẫn thấp nếu phải chờ lựa gỗ, xử lý khúc quá cỡ hoặc giải phóng đường xả.
| Đặc điểm đầu vào | Ảnh hưởng có thể gặp | Điểm cần kiểm tra |
|---|---|---|
| Kích thước, chiều dài chênh lệch lớn | Nhịp cấp liệu gián đoạn; một số khúc cần xử lý trước | Giới hạn tiếp nhận và tỷ lệ gỗ ngoài giới hạn máy |
| Gỗ cong, nhiều chạc hoặc hình dạng khó xếp | Mắc tại điểm chuyển tiếp, khó định hướng trên tuyến cấp | Hình học nguyên liệu và cách bố trí thiết bị tiếp nhận |
| Loại gỗ, mật độ và mức độ mắt gỗ khác nhau | Tải cắt biến động, khó giữ cùng một nhịp cấp cho mọi lô | Phản ứng của máy với từng nhóm nguyên liệu đại diện |
| Độ ẩm thay đổi giữa các lô | Thay đổi khối lượng cân và điều kiện gia công; khó so sánh năng suất | Độ ẩm mẫu và cơ sở tính khối lượng thành phẩm |
| Lẫn đất, đá, kim loại hoặc vật liệu không được phép | Nguy cơ hư hại dao, dừng máy và loại bỏ thành phẩm | Kiểm soát tạp chất trước khi cấp máy |
Không có một tỷ lệ giảm năng suất chung cho tất cả các trường hợp. Mức ảnh hưởng phụ thuộc thiết kế máy, tình trạng dao, cơ cấu cấp gỗ, yêu cầu dăm đầu ra và đặc điểm thực tế của từng nguồn nguyên liệu.


Vì sao thay đổi nguyên liệu làm sản lượng băm dăm thiếu ổn định?
Kích thước và hình dạng chi phối khả năng cấp gỗ
Một lô có nhiều khúc thẳng, nằm trong giới hạn tiếp nhận thường dễ tổ chức cấp hơn lô trộn gỗ cong, chạc cây và đoạn quá dài. Ngay cả khi từng khúc có thể đi qua cửa nạp, cách chúng nằm trên bàn nhận hoặc băng tải vẫn có thể gây vướng ở điểm chuyển tiếp. Kích thước cửa nạp vì thế không phải điều kiện duy nhất để kết luận một loại gỗ phù hợp.
Không nên bù nhịp cấp gián đoạn bằng cách dồn nhiều gỗ cùng lúc. Cần tách nguyên liệu ngoài giới hạn, chuẩn bị theo nhóm và giữ lưu lượng trong phạm vi vận hành được nhà sản xuất cho phép.
Đặc tính gỗ làm tải cắt thay đổi
Tiết diện khúc gỗ, mật độ, hướng thớ và mắt gỗ đều có thể làm điều kiện cắt khác nhau. Nếu lượng cấp giữ nguyên trong khi chuyển sang nhóm khó xử lý hơn, máy có thể phải giảm nhịp hoặc kích hoạt bảo vệ tùy cấu hình. Ngược lại, một nhịp cấp quá dè dặt cho mọi lô có thể khiến thiết bị chưa được khai thác hợp lý.
Cách xử lý không phải tự tăng tốc độ trục dao hay thay động cơ lớn hơn. Chủ xưởng cần thống nhất nhóm nguyên liệu được chấp nhận và chế độ cấp tương ứng với đơn vị kỹ thuật, đồng thời kiểm tra tình trạng dao theo hướng dẫn thiết bị.

Độ ẩm làm số tấn cân được dễ bị hiểu sai
Gỗ ướt chứa nhiều nước hơn nên khối lượng cân cao chưa chắc phản ánh nhiều chất gỗ hơn. Nếu so sánh một ca dùng gỗ ướt với một ca dùng gỗ khô chỉ bằng tấn thành phẩm, xưởng có thể đánh giá sai hiệu quả vận hành.
Độ ẩm cũng ảnh hưởng điều kiện cắt và đặc điểm thành phẩm, nhưng không nên kết luận mọi loại gỗ càng khô hoặc càng ướt đều dễ băm hơn. Cần ghi nhận theo loại gỗ, cấu hình máy và yêu cầu đầu ra. Khi so sánh, nên dùng các lô có độ ẩm tương đương hoặc quy đổi về cùng cơ sở độ ẩm bằng phương pháp đo đã thống nhất.
Tạp chất làm mất thời gian và ảnh hưởng chất lượng dăm
Đất cát, đá và kim loại không chỉ làm tăng công phân loại. Chúng còn có thể gây mòn, hư hại bộ phận cắt hoặc khiến dăm không đáp ứng điều kiện tiếp nhận. Thiết bị tách kim loại phía sau không có nghĩa bộ dao phía trước được phép nhận gỗ có đinh, vít hoặc chi tiết kim loại.
Gỗ sạch cần được tách khỏi gỗ sơn, tẩm hóa chất hoặc nhiễm dầu. Băm nhỏ không loại bỏ các chất này và không tự biến mọi dòng gỗ thải thành nhiên liệu phù hợp. Giới hạn tạp chất phải được xác nhận cả với đơn vị cung cấp máy và bên sử dụng dăm.

Đo đúng phần năng suất bị mất do đầu vào
Chọn một điểm đo cố định, chẳng hạn sau công đoạn phân loại dăm của tuyến. Nếu chỉ đo tại cửa xả máy băm gỗ, cần ghi rõ đây chưa phải sản lượng đạt yêu cầu sau toàn bộ quá trình xử lý.
- Năng suất hữu ích theo ca: khối lượng dăm đạt yêu cầu chia cho tổng thời gian ca trong phạm vi đo đã chọn.
- Thời gian mất sản xuất: ghi riêng các khoảng chờ nguyên liệu, chờ đầu ra, xử lý sự cố và bảo dưỡng; không cộng hai lần những khoảng thời gian trùng nhau.
- Chất lượng đầu ra: ghi nhận phần đạt yêu cầu, phần cần xử lý lại và phần bị loại theo cùng một quy cách lấy mẫu.
- Điều kiện đầu vào: ghi nguồn gỗ, nhóm kích thước, độ ẩm, mức tạp chất và tỷ lệ nhóm khó xử lý trong lô.
Dăm quay lại xử lý không được tính như một lượng sản xuất mới mỗi lần đi qua máy. Khi đánh giá riêng một lô, cũng cần kiểm soát lượng gỗ và dăm còn tồn trên tuyến để tránh gán sản lượng của lô trước cho lô sau.
Nếu thời gian chờ cấp gỗ tăng nhưng tốc độ băm khi có liệu không đổi, ưu tiên xem lại phân loại và vận chuyển nguyên liệu. Nếu dăm ùn ở đầu ra, tăng lượng cấp chỉ làm tình trạng tắc nghẽn nặng thêm. Chỉ kết luận nguyên liệu là nguyên nhân chính sau khi đối chiếu cả tình trạng dao, tuyến xả và tiêu chuẩn thành phẩm.

Tổ chức đầu vào thế nào để giữ nhịp sản xuất?
Phân nhóm ngay tại bãi nhận
Thiết lập nhóm gỗ phù hợp để cấp trực tiếp, nhóm cần chuẩn bị trước và nhóm không chấp nhận. Tiêu chí nên dựa vào giới hạn của máy: kích thước lớn nhất, hình dạng, loại gỗ và tạp chất, thay vì chỉ phân theo tên nhà cung cấp.
Đánh dấu từng lô để truy lại nguồn khi sản lượng hoặc chất lượng thay đổi. Không trộn vật liệu nghi có kim loại hay hóa chất vào lô sạch chỉ nhằm làm đều khối lượng cấp.
Chuẩn bị nguyên liệu trước, không ứng biến tại họng nạp
Gỗ ngoài giới hạn cần được chuyển sang khu xử lý phù hợp. Bàn tiếp nhận, thiết bị gắp và tuyến cấp phải được lựa chọn theo dạng gỗ thực tế. Khi muốn tổ chức lại thao tác, có thể tham khảo bài giảm nhân công cho xưởng băm gỗ để đánh giá cả việc khuân chuyển, chờ đợi và thu gom dăm.
Không dùng tay hoặc dụng cụ tự chế để đẩy, kéo hay gỡ vật liệu trong vùng nguy hiểm khi máy đang chạy. Việc gỡ kẹt, kiểm tra dao và can thiệp cơ khí phải theo quy trình dừng, cô lập và khóa các nguồn năng lượng, xác nhận an toàn trước khi thực hiện bởi người có trách nhiệm.

Thử thay đổi từng yếu tố trên lô đại diện
Có thể bắt đầu bằng việc tách nhóm quá cỡ hoặc cải thiện cách xếp gỗ trên tuyến cấp, sau đó đo lại. Giữ các yếu tố còn lại tương đương: tình trạng dao, nhân sự, thời lượng ca, độ ẩm và yêu cầu thành phẩm. Nếu cùng lúc thay dao, đổi nguồn gỗ và thay cách cấp, sẽ khó xác định phần cải thiện đến từ đâu.
Chỉ duy trì phương án khi lượng dăm đạt yêu cầu tăng hoặc ổn định hơn mà không làm tăng sự cố, phần xử lý lại và rủi ro vận hành. Một đoạn chạy thuận lợi chưa đủ chứng minh hiệu quả cho cả ca hoặc mọi nguồn gỗ.
Khi nào cần xem lại cấu hình máy băm và dây chuyền?
Nên đánh giá lại cấu hình khi nguồn gỗ thường xuyên nằm ngoài giới hạn tiếp nhận, công chuẩn bị chiếm nhiều thời gian hoặc yêu cầu dăm đầu ra vượt khả năng hiện tại. Ngược lại, nếu nguyên nhân chính là bãi nguyên liệu lộn xộn, thiếu phương tiện cấp hoặc dăm không được chuyển đi kịp, thay máy lớn hơn chưa chắc giải quyết được vấn đề.
Khi trao đổi giải pháp với GREEN MECH, chủ xưởng nên chuẩn bị ảnh nguyên liệu, khoảng kích thước, đặc điểm cong chạc, loại gỗ, độ ẩm, tạp chất, khối lượng theo ca và yêu cầu bên nhận dăm. Từ đó mới có cơ sở xem xét máy băm, tuyến cấp, tuyến xả và công đoạn phân loại cần thiết.
Mẫu thử cần đại diện cho nguồn gỗ thường dùng và nhóm khó xử lý nhưng vẫn nằm trong giới hạn được chấp nhận. Kết quả cần ghi cả dăm đạt yêu cầu, phần xử lý lại, thời gian chờ và sự cố, không chỉ tốc độ nạp. Thông số thực tế phụ thuộc nguyên liệu, độ ẩm đầu vào và cấu hình thiết bị.

Liên hệ để được tư vấn và báo giá
Với hơn 15 năm nghiên cứu và sáng tạo, đội ngũ kỹ sư của GREEN MECH đã phát triển giải pháp tối ưu cho ngành chế biến gỗ tại Việt Nam. Chúng tôi không chỉ làm cho quá trình băm gỗ nhanh chóng và hiệu quả hơn mà còn mở ra cơ hội phát triển bền vững cho ngành lâm nghiệp.
Máy băm gỗ hiện đại của GREEN MECH giúp tái chế và xử lý gỗ hiệu quả, tối ưu hóa sử dụng nguyên liệu và tạo môi trường làm việc bền vững cho doanh nghiệp. Ngoài máy băm gỗ, chúng tôi cung cấp máy nghiền, máy sàng, máy ép, máy mài dao, và máy bóc vỏ cây.
Hãy đến với GREEN MECH để trải nghiệm sự chuyên nghiệp và khác biệt, cùng nhau đóng góp tích cực cho ngành chế biến gỗ Việt Nam.
Để được tư vấn chi tiết, hãy truy cập website: maybamgo.net hoặc liên hệ ngay số Hotline (Zalo): 0935 940 886 hoặc qua số tổng đài: 094 110 8888 để được hỗ trợ.


