
Công trình, Tin Tức
Một bên dao mòn nhanh hơn bên còn lại vì sao? Cách kiểm tra đúng thứ tự
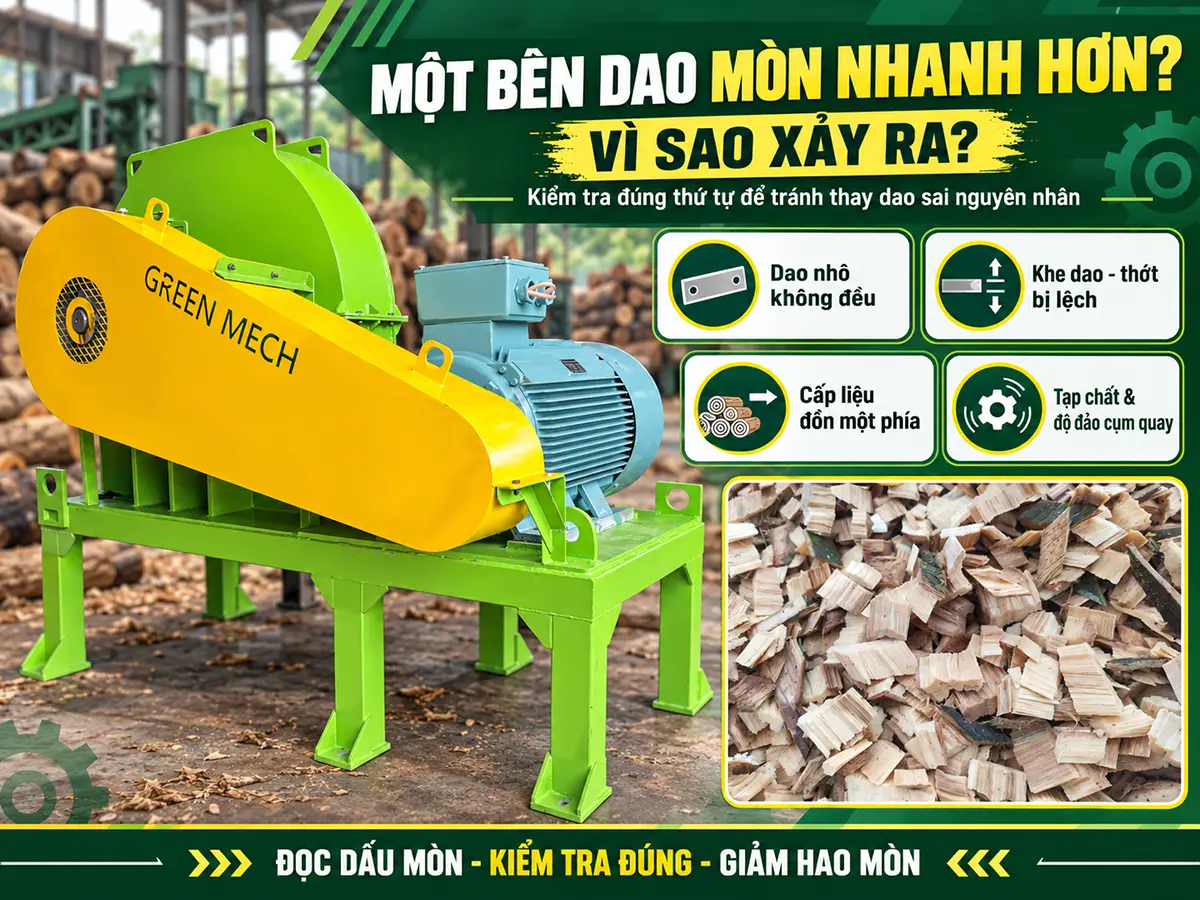
Một bên dao mòn nhanh hơn bên còn lại vì sao thường không chỉ do chất lượng vật liệu dao. Vết mòn lệch cho thấy tải cắt đang phân bố không đều dọc theo lưỡi: dao nhô không đều, thớt không song song, mâm hoặc trống có độ đảo, nguyên liệu luôn dồn về một phía, hoặc một vùng thường xuyên gặp đất cát và kim loại. Nếu chỉ mài lại dao rồi lắp như cũ, hiện tượng có thể lặp lại và khe hở cắt ngày càng khó kiểm soát.
Cách xử lý hiệu quả là đọc hình thái vết mòn rồi đo từng yếu tố theo thứ tự, thay vì thay dao ngay. Hướng dẫn một bên dao mòn nhanh hơn bên còn lại vì sao dưới đây giúp đội vận hành khoanh vùng nguyên nhân mà không bỏ qua an toàn cơ khí.
MỤC LỤC
Một bên dao mòn nhanh hơn bên còn lại vì sao: đọc dấu mòn trước khi tháo
Trước khi vệ sinh hoặc mài, nên chụp toàn bộ lưỡi dao, đánh dấu đầu trái – phải và vị trí lắp trên mâm hoặc trống. Mòn tăng dần từ đầu này sang đầu kia thường gợi ý dao và thớt không song song hoặc dao nhô lệch. Một vùng mẻ cục bộ thường liên quan tạp chất cứng, điểm va chạm hoặc bề mặt gá không phẳng. Vệt cháy màu, mất độ cứng cục bộ có thể liên quan quá nhiệt trong quá trình mài hoặc làm việc.
Nếu nhiều dao đều mòn ở cùng một phía của máy, hãy ưu tiên kiểm tra đường cấp liệu, thớt, độ đảo và ổ trục. Nếu chỉ một dao mòn lệch trong khi các dao khác bình thường, cần xem lại chính dao đó, mặt gá, bu-lông kẹp và sai số sau mài.

Dao lắp không đều trên mặt gá
Mặt sau dao hoặc rãnh gá có phoi, ba via
Một lớp phoi mỏng, gỉ hoặc ba via dưới dao đủ làm lưỡi nghiêng so với mặt chuẩn. Khi siết bu-lông, dao có thể trông chắc chắn nhưng độ nhô hai đầu khác nhau. Phần nhô nhiều hơn nhận tải lớn hơn, va vào gỗ trước và mòn nhanh hơn.
Trình tự và lực siết không phù hợp
Siết dồn một đầu trước có thể kéo dao xoay nhẹ trên mặt gá. Bu-lông, ren hoặc long đền không đồng đều cũng làm lực kẹp phân bố khác nhau. Cần làm sạch mặt tiếp xúc, kiểm tra chi tiết kẹp và siết theo trình tự đối xứng cùng mô-men do nhà chế tạo quy định; không tự đặt một giá trị chung cho mọi máy.
Các dao không cùng chiều cao sau mài
Khi một bộ dao có chiều rộng còn lại khác nhau hoặc góc mài không đồng nhất, độ nhô và tải cắt giữa các vị trí sẽ thay đổi. Vì vậy, sau mài phải đo lại kích thước, góc và độ thẳng lưỡi; không chỉ nhìn bằng mắt hoặc dựa vào số lượt chạy đá mài.

Khe hở giữa dao và thớt bị lệch
Thớt cố định bị mòn vát, lắp nghiêng hoặc mặt đỡ có dị vật sẽ làm khe hở cắt nhỏ ở một đầu và lớn ở đầu còn lại. Đầu có khe quá nhỏ dễ chịu va đập, phát nhiệt hoặc cọ; đầu có khe quá lớn lại xé và ép nguyên liệu thay vì cắt gọn. Cả hai trạng thái đều có thể tạo mòn bất thường nhưng hình thái vết mòn khác nhau.
Hãy đo khe hở tại nhiều điểm dọc theo chiều dài dao và lặp lại ở các vị trí quay khác nhau. Dùng đúng dụng cụ và trị số trong tài liệu kỹ thuật của máy. Nếu khe hở thay đổi theo góc quay, vấn đề có thể không nằm riêng ở thớt mà còn liên quan độ đảo của cụm quay.
Độ đảo mâm hoặc trống và độ rơ ổ trục
Mâm dao, trống dao hoặc trục có độ đảo làm khoảng cách dao – thớt thay đổi theo vòng quay. Ổ trục có độ rơ, lắp sai hoặc hư hỏng cũng khiến cụm quay dịch chuyển khi chịu tải. Dấu hiệu đi kèm có thể là tiếng chạm theo chu kỳ, rung tăng, dòng động cơ dao động và vết mòn lặp lại tại một vị trí.
Đây là nhóm kiểm tra cần đồng hồ so, chuẩn gá phù hợp và kỹ thuật viên có chuyên môn. Không dùng tay lắc hoặc quay thử khi máy chưa được cô lập hoàn toàn. Nếu phát hiện tiếng cọ hoặc rung bất thường, không tiếp tục băm để “theo dõi thêm” vì khe hở có thể mất nhanh khi tải thay đổi.
Nguyên liệu và hệ cấp liệu luôn dồn về một phía
Băng tải chạy lệch, lô đè không song song, cửa nạp bị mòn hoặc thói quen đặt cây về một bên khiến phần lưỡi tương ứng làm việc nhiều hơn. Cành cong và gỗ dị hình càng làm tải phân bố thất thường. Có thể kiểm tra bằng cách quan sát luồng nguyên liệu từ vị trí an toàn, đối chiếu ảnh mòn của nhiều chu kỳ dao và kiểm tra độ thẳng của băng tải, con lăn.
Đất cát bám rễ, đá sạn, đinh và kim loại không chỉ làm dao cùn nhanh mà còn có thể tập trung ở một mép băng tải. Nếu vết mẻ xuất hiện lặp lại cùng phía, cần tìm nguồn tạp chất và phương án làm sạch, sàng hoặc tách kim loại phù hợp thay vì chỉ tăng tần suất mài.

Sai số phát sinh trong quá trình mài dao
Bàn từ hoặc đồ gá không sạch, dao kê không phẳng, hành trình đá mài lệch, lượng ăn dao không đều và làm mát kém có thể tạo lưỡi không thẳng hoặc quá nhiệt cục bộ. Khi một đầu dao mất độ cứng hoặc góc sắc thay đổi, tốc độ mòn hai phía sẽ khác nhau dù lắp đúng.
Với dao dài, nên kiểm tra độ phẳng mặt gá, độ thẳng lưỡi và lượng vật liệu lấy đi ở nhiều điểm. Chọn đá mài, chế độ mài và làm mát phải phù hợp vật liệu dao. Video hướng dẫn chỉ mang tính tham khảo; thông số cụ thể cần theo tài liệu của dao và máy mài đang sử dụng.
Trình tự kiểm tra giúp tránh thay nhầm chi tiết
- Lưu bằng chứng vết mòn: chụp ảnh, đánh dấu đầu dao, vị trí dao và số giờ làm việc.
- Cô lập năng lượng: khóa nguồn, chờ cụm quay dừng hoàn toàn và thực hiện quy trình an toàn của nhà máy.
- Đo dao: kiểm tra chiều rộng còn lại, góc mài, độ thẳng và độ nhô tại hai đầu.
- Kiểm tra mặt gá và lực kẹp: làm sạch phoi, ba via; xem tình trạng bu-lông, ren và chi tiết kẹp.
- Đo khe dao – thớt: đo tại nhiều điểm và nhiều vị trí quay để tách lỗi song song khỏi lỗi độ đảo.
- Kiểm tra cụm quay: đo độ đảo và độ rơ ổ trục bằng phương pháp phù hợp.
- Kiểm tra dòng nguyên liệu: quan sát băng tải, lô kéo, cửa nạp và tạp chất xem có tập trung một phía hay không.
- Chạy xác nhận có kiểm soát: sau khi căn chỉnh, dùng cùng nhóm nguyên liệu và theo dõi vết cắt, rung, dòng điện.
Việc tráo đầu dao hoặc đổi vị trí dao đôi khi hỗ trợ chẩn đoán, nhưng chỉ nên thực hiện khi kết cấu và hướng dao cho phép, có ghi nhận vị trí trước – sau và được kỹ thuật phụ trách chấp thuận. Không dùng cách này để che một lỗi căn chỉnh đang tồn tại.

Máy băm gỗ cần được xem như một cụm cắt hoàn chỉnh
Độ bền dao phụ thuộc đồng thời vào cơ cấu cắt, độ cứng vững của mâm hoặc trống, thớt, ổ trục và cách đưa nguyên liệu vào. Khi lựa chọn máy băm gỗ, doanh nghiệp nên xem khả năng căn chỉnh dao – thớt, độ thuận tiện khi thay dao, phương án loại tạp chất và khả năng duy trì nhịp cấp liệu ổn định, thay vì chỉ so sánh công suất động cơ.
Với nhu cầu phục hồi lưỡi dao tại xưởng, có thể tham khảo dự án máy mài dao băm gỗ tại Bình Định. Việc chọn máy mài vẫn phải dựa trên chiều dài dao, vật liệu, góc mài, độ chính xác cần đạt và quy trình làm mát.
Video hướng dẫn sử dụng máy mài dao công nghiệp
Tham khảo nhóm máy băm gỗ theo nhu cầu nguyên liệu
Sau khi đã kiểm soát được cơ cấu gá dao, khe hở và dòng cấp liệu, doanh nghiệp có thể tham khảo các cấu hình máy băm gỗ phù hợp loại nguyên liệu và yêu cầu dăm đầu ra. Thông số thực tế phụ thuộc nguyên liệu, độ ẩm đầu vào và cấu hình thiết bị.


Liên hệ để được tư vấn và báo giá
Với hơn 15 năm nghiên cứu và sáng tạo, đội ngũ kỹ sư của GREEN MECH đã phát triển giải pháp tối ưu cho ngành chế biến gỗ tại Việt Nam. Chúng tôi không chỉ làm cho quá trình băm gỗ nhanh chóng và hiệu quả hơn mà còn mở ra cơ hội phát triển bền vững cho ngành lâm nghiệp.
Máy băm gỗ hiện đại của GREEN MECH giúp tái chế và xử lý gỗ hiệu quả, tối ưu hóa sử dụng nguyên liệu và tạo môi trường làm việc bền vững cho doanh nghiệp. Ngoài máy băm gỗ, chúng tôi cung cấp máy nghiền, máy sàng, máy ép, máy mài dao, và máy bóc vỏ cây.
Hãy đến với GREEN MECH để trải nghiệm sự chuyên nghiệp và khác biệt, cùng nhau đóng góp tích cực cho ngành chế biến gỗ Việt Nam.
Để được tư vấn chi tiết, hãy truy cập website: maybamgo.net hoặc liên hệ ngay số Hotline (Zalo): 0935 940 886 hoặc qua số tổng đài: 094 110 8888 để được hỗ trợ.


